
公司介绍
-
哈氏合金C2000——一种以铜改性实现氧化还原双耐蚀的全能镍基合金
在化工、环保、制药等行业的腐蚀工况中,材料选型长期面临一个两难困境:高钼合金擅长抵抗还原性酸,但面对氧化性介质力不从心;高铬合金擅长抵抗氧化性酸,却在还原性环境中表现平平。哈氏合金C2000(Hastelloy C2000,UNS N06200)正是为解决这一矛盾而生的突破性材料。它于1995年末进入市场,是Ni-Cr-Mo合金家族中首次引入铜元素进行合金化设计的代表性牌号。通过在传统的镍-铬-钼三元体系中加入约1.6%的铜,C2000成功打破了以往耐蚀合金“顾此失彼”的性能局限——钼和铜的组合提供了卓越的抗还原性介质腐蚀能力,同时高达23%的铬含量保证了对氧化性介质的优异抵抗。从硫酸、盐酸、氢氟酸到混酸体系,从化工反应器到烟气脱硫系统,C2000以其“一材多用”的广谱耐蚀性,正在重新定义化工设备的选材逻辑。本文将从化学成分、核心性能、加工焊接、应用领域到采购选型,为您全面拆解这一被称为“全能型耐蚀合金”的特殊牌号,并重点推荐值得信赖的专业供应商——上海中镍实业集团有限公司。
哈氏合金C2000概述——打破传统耐蚀合金的性能局限
哈氏合金C2000(Hastelloy C2000)对应美标UNS N06200、德标W.Nr.2.4675、国标NS3405,是一种以镍为基体、钼和铜为主要合金元素的镍-铬-钼-铜系固溶强化耐蚀合金。它的诞生始于一个概念性的想法:在已经完善建立的Ni-Cr-Mo合金中加入铜。这一看似简单的成分调整,却带来了耐蚀谱的质的飞跃。
在C2000问世之前,Ni-Cr-Mo合金的设计始终面临一个根本性的冶金学矛盾:高铬含量是抵抗氧化性介质(如硝酸、含Fe³⁺或Cu²⁺的溶液)的必要条件,而高钼和钨含量则是抵抗还原性介质(如稀盐酸、硫酸)的关键。然而,冶金稳定性的限制使得这两者无法同时达到最优。C2000通过引入铜元素,巧妙地解决了这一合金设计难题——高铬含量与钼、铜的组合,提供了对还原性环境的出色抵抗力,同时不牺牲冶金稳定性。
C2000于1995年末进入市场后,迅速获得了市场的广泛认可,这归功于其固有的多用途性。技术上的革新不仅提高了合金对水腐蚀的抗力,还拓展了Ni-Cr-Mo家族合金总体的应用范围。从工程角度来看,C2000提供了提高生产能力的巨大潜力——其增强的抗腐蚀性,可在同样的材料厚度下获得更久的设备寿命,也可在更恶劣的条件下得到更高的安全系数。
核心性能参数(固溶退火态)
性能指标 典型值 密度 8.50 g/cm³ 熔点范围 1328-1358 ℃ 抗拉强度 ≥690 MPa(典型750 MPa以上) 屈服强度(Rp0.2) ≥310 MPa(典型345 MPa以上) 延伸率 ≥45%(典型40%以上) 弹性模量 约 205-207 GPa 硬度 HRB 90左右(HB 160-220) 工作温度范围 -200 ℃ 至 +400 ℃(弹簧应用);高温可至600℃ C2000的力学性能使其能够适应大多数压力容器和管道系统的结构设计要求。在常温状态下,屈服强度可达345兆帕以上,抗拉强度超过750兆帕,延伸率保持在百分之四十以上,硬度值在洛氏HRB 90上下浮动。弹簧态(temper)下,抗拉强度可达1380-1720 MPa,适用于制造化工泵阀中的弹性元件。
化学成分——铜改性的合金设计逻辑
C2000的化学成分严格遵循ASTM B574、B575、B619、B622等标准体系。其合金设计逻辑与C276有本质区别:C276依靠高钼(15%-17%)和高钨(3%-4.5%)实现极致耐蚀,而C2000则取消了钨的添加,将铬含量提升至22%-24%的高位,并引入铜进行协同优化,实现了对氧化性、还原性及含卤素离子介质的全方位覆盖。
元素 含量(wt%) 作用 镍(Ni) 余量(≥55%,典型59%) 基体元素,维持面心立方(FCC)奥氏体结构的稳定性,提供抗氯离子应力腐蚀开裂(SCC)的本底能力 铬(Cr) 22.0 - 24.0(典型23.0) 在硝酸、含Fe³⁺/Cr⁶⁺等氧化性介质中具有极强的钝化能力,提升高温抗氧化和抗渗碳能力 钼(Mo) 15.0 - 17.0(典型16.0) 赋予合金抗点蚀、缝隙腐蚀以及对盐酸、稀硫酸等还原性介质耐蚀性的核心,其PREN值可达76-80 铜(Cu) 1.3 - 1.9(典型1.6) C2000的标志性添加,显著提高在氢氟酸(HF)、中等浓度热硫酸以及磷酸中的耐蚀性,改善在有机酸环境中的耐蚀表现 铁(Fe) ≤ 3.0 严格控制在低水平,减少长期高温时效过程中脆性金属间相的析出倾向 钨(W) ≤ 0.5(不添加) C2000的关键特征:不含钨,简化冶金结构,提高热稳定性 钴(Co) ≤ 2.0 残余元素 碳(C) ≤ 0.010 超低碳设计,杜绝晶界碳化物导致的焊接热裂纹及晶间腐蚀风险 硅(Si) ≤ 0.08 减少低熔点硅化物形成 锰(Mn) ≤ 0.50 脱氧脱硫 磷(P) ≤ 0.025 有害杂质,严格控制 硫(S) ≤ 0.010 有害杂质,严格控制 铜的加入是C2000区别于C系列所有其他牌号的最本质特征。在传统认知中,高钼带来优异的耐还原性酸和点蚀能力,高铬带来优异的耐氧化性酸和抗高温氧化能力,而铜则是对付非氧化性酸(特别是氢氟酸和热硫酸)的关键元素。C2000的成功在于采用了先进的真空感应熔炼(VIM)加电渣重熔(ESR)或真空自耗(VAR)工艺,实现了极高的纯净度,从而在加入铜的同时保持了极低的碳(≤0.01%)和硅(≤0.08%)含量。低铁(≤3.0%)和低钨(≤0.5%)的设计则减少了在长期高温时效过程中脆性金属间相(如μ相、P相)的析出倾向,保证了焊接热影响区和服役期间的韧性稳定性。
耐腐蚀性能——氧化还原双耐蚀的广谱覆盖
C2000的耐蚀能力覆盖了广泛的腐蚀性化学物质,包括硫酸、盐酸、氢氟酸、磷酸、有机酸、氯化物、碱金属溶液等,同时在抗点蚀、缝隙腐蚀和应力腐蚀开裂方面表现优异。
硫酸介质——C2000的核心主场
在热还原性(0-60 wt.%)硫酸中,C2000的耐蚀性可达行业标准C276的一个数量级以上。在10%-60%浓度的沸腾硫酸中,C2000的腐蚀率显著低于C276和C22。这一优势直接来源于铜和钼的联合作用——铜显著提高了合金在中等浓度热硫酸中的钝化稳定性。
盐酸介质——稀盐酸中的最优表现
C2000拥有所有Ni-Cr-Mo合金中对沸腾稀盐酸最高的抵抗能力。当C276在1-1.5 wt.%盐酸中的腐蚀速率超过0.5 mm/y时,C2000在浓度高达3 wt.%时仍能提供良好的耐蚀性。在含有Fe³⁺、Cu²⁺等氧化剂的盐酸介质中,C2000因高铬含量,其耐蚀性和边缘稳定性优于C276。
氢氟酸与混酸——铜改性的独特优势
在20%氢氟酸(79℃)中,C2000的腐蚀速率约为0.47 mm/y,远低于C276的0.80 mm/y。在“硫酸+盐酸”或“硫酸+氢氟酸”等混合酸体系中,C2000的综合表现更为可靠。在80℃的10%硫酸与3%盐酸混合溶液中,C2000的年腐蚀速率可控制在0.05毫米以下,而同等条件下316L不锈钢的腐蚀速率往往超过1毫米。
局部腐蚀——缝隙腐蚀抵抗优于C276
根据ASTM G48标准在酸化6% FeCl₃溶液中的测试结果,C2000的临界缝隙腐蚀温度(CCT)达到80℃,而C276仅为55℃,316L仅为0℃。C2000的临界点蚀温度(CPT)为145℃,虽略低于C276的>150℃,但在“Yellow Death”测试溶液(4% NaCl + 0.1% Fe₂(SO₄)₃ + 0.021M HCl)中,C2000在最高测试温度150℃下未出现点蚀现象,其临界缝隙腐蚀温度为95℃。在模拟海水浸泡180天的测试中,C2000的缝隙腐蚀深度为0 mm,而C276出现了一个0.12 mm深的腐蚀点。
加工与焊接——热稳定性优于C276
C2000的成形、焊接和机加工性能与C276相似。其冷加工硬化速率比奥氏体不锈钢快,在进行弯曲、卷板或深冲操作时需要考虑中间退火工序。热加工温度范围建议控制在950-1180℃之间,终锻温度不应低于900℃,否则容易在晶界处析出有害相。
焊接工艺
C2000可采用钨极惰性气体保护焊(GTAW)、金属极气体保护焊(GMAW)和焊条电弧焊等工艺焊接。推荐使用匹配成分的焊丝如ERNiCrMo-17。焊接前,焊接表面和邻近区域必须彻底清洁,所有油、脂、粉笔记号、硫化物等必须去除干净。焊接时建议采用低热输入工艺,控制层间温度。
焊后免热处理优势
C2000在焊接热循环后碳化物等有害相的析出倾向极低,热稳定性优于早期的C276。C2000焊后通常无需热处理即可保持接近母材的耐蚀性。C276在现代控碳版本下,薄件焊后也常可免热处理,但厚件或在敏感介质中仍建议固溶处理。这一特性使C2000在大型现场焊接设备中具有显著的工程优势。
固溶热处理
若因特殊原因需要固溶处理,适宜加热温度约为1150℃,保温后水冷。对Ni-Cr-Mo型合金而言,焊后消除应力不能在敏化温度范围内进行,为了消除残余应力也必须进行固溶处理。
C2000与C276的核心区别——选型的关键分野
C2000和C276同属哈氏合金C系列,常被拿来比较,但两者的设计目标和适用场景有本质差异。
对比维度 哈氏合金C2000(N06200) 哈氏合金C276(N10276) 铬(Cr)含量 22.0%-24.0% 14.5%-16.5% 钼(Mo)含量 15.0%-17.0% 15.0%-17.0% 铜(Cu)含量 1.3%-1.9% 不添加 钨(W)含量 ≤0.5%(不添加) 3.0%-4.5% 铁(Fe)含量 ≤3.0% 4.0%-7.0% 密度 8.50 g/cm³ 8.89 g/cm³ 耐硫酸(中高浓度) 极优(核心优势) 良好 耐稀盐酸 极优 良好 耐氢氟酸 极优 良好 临界缝隙腐蚀温度 80℃ 55℃ 焊后热处理 无需 通常需要(厚件) 典型应用场景 硫酸/氢氟酸/混酸、烟气脱硫、烷基化 湿氯气、通用化工、混合酸 选型逻辑很清晰:如果工况涉及中高浓度硫酸、稀盐酸、氢氟酸或硫酸基混酸——比如烷基化装置的HF酸催化剂系统、烟气脱硫浆液循环泵、制药反应釜——C2000是更优选择。如果工况以湿氯气、氧化性氯化物溶液为主,两者表现相近,C276作为经典牌号仍具可靠性。C2000的一个显著工程优势在于其“一材多用”能力——一台反应器可以先用于盐酸混合液的工况,随后转换为硝酸基混合液的工况,无需更换材料。价格方面,C2000与C276处于相近水平。
典型应用领域
化工与石油化工:反应器、热交换器、塔器、管道、阀门、泵、搅拌器轴、弹簧、紧固件。尤其适用于含有硫酸、盐酸、氢氟酸及其混合酸的工艺介质。在烷基化装置中,催化剂含有强腐蚀性的氢氟酸和硫酸混合物,C2000制造的换热管束已实现连续运行五年以上的工程案例。
烟气脱硫系统(FGD):浆液循环泵过流部件、洗涤塔内衬、烟道挡板、再加热器。FGD系统的腐蚀环境以酸性冷凝液、高浓度氯化物和高温为特征,C2000在这些条件下展现出比C276更优的耐缝隙腐蚀能力。
制药工业:反应器、烘干机、搅拌器、釜体衬里。制药合成过程中常涉及多种无机酸和有机溶剂的混合体系,温度和压力波动频繁,C2000制作的搅拌器和釜体衬里表现出良好的抗热震性能和耐蚀余量。
环保与废物处理:废水蒸发结晶器、垃圾焚烧烟气处理管道、地热井设备、焚烧清洗器系统。
核燃料后处理:溶解器、酸回收系统、核燃烧再生设备。
酸洗与表面处理:酸洗槽、加热蛇管、板式热交换器、过滤系统。
其他应用:醋酸/醋酸酐生产、玻璃纸制造、氯化系统、电镀锌槽辊子、膨胀波纹管、二氧化硫冷却塔、磺化系统、对焊阀门、氟化氢熔炉清洗等。
上海中镍集团——哈氏合金C2000专业供应商
公司概况
上海中镍实业集团有限公司是一家以进口品牌代理、国内钢材生产加工、现货仓储、销售配送特种合金为核心业务的跨国运营企业。公司总部位于上海市漕河泾开发区松江高科技园,在日本、韩国及上海均设有现货仓储。二十余年来,集团主要为国内石油化工、化学工业、化工装备制造业、火电、新能源及煤化工等项目提供了大量不同材质与规格的特种合金材料,积累了丰富的行业经验。
哈氏合金C2000产品能力
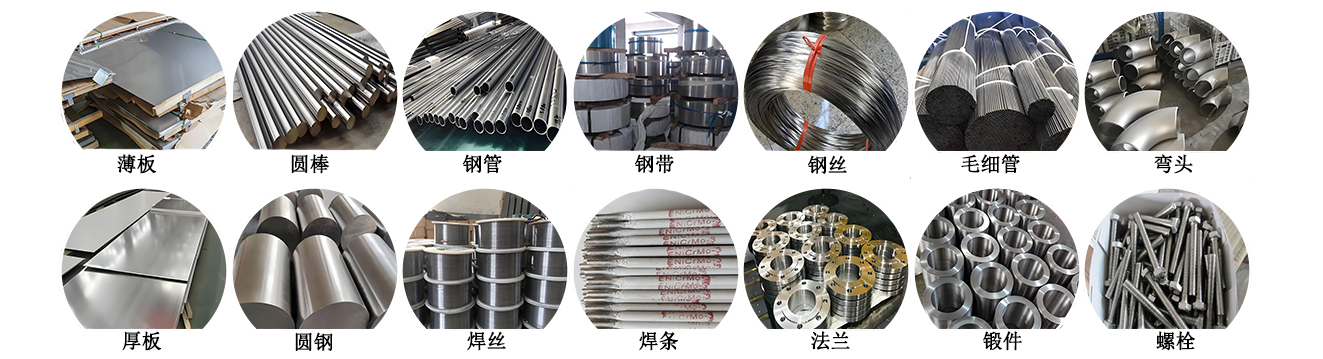
全形态供货:上海中镍集团可提供C2000合金的板材、棒材、管材、带材、丝材、锻件、法兰、弯头、三通、焊丝、焊条等全系列规格尺寸,支持客户图纸定制。板材涵盖冷轧薄板(0.5mm起)至热轧中厚板(50mm),支持等离子/水刀切割下料;棒材直径覆盖Φ6-Φ300mm;管材涵盖无缝管(外径6-219mm)、焊管、毛细管;丝材直径覆盖Φ0.1-Φ12.7mm,可提供软态和弹簧态。
全系列哈氏合金一站式配套:除C2000外,集团还常态化供应C276、C22、G30、G35、B2、B3、X等全系列哈氏合金牌号,以及Inconel英科耐尔、Incoloy英科罗伊、Monel蒙乃尔合金、GH高温合金等全系列特种合金材料。客户可一站式解决多种合金材料的采购需求,大幅降低供应商管理成本。
进口代理与国产直销双渠道:集团作为进口品牌代理与国内钢材生产加工的综合型企业,与美国ATI、美国SMC、美国HAYNES、芬兰Outokumpu VDM、德国沙士基达曼内斯曼SMST、日本Yakin等国际知名特种合金生产厂商建立了长期合作关系。这一双渠道优势使客户可以根据项目预算和技术要求灵活选择材料来源。
全球化仓储与快速交付:集团在日本、韩国及上海均设有现货仓储,常备库存充足。对于急需特定规格C2000材料的项目,依托多地仓储和国际化进出口优势,可在最短时间内将材料运输至客户手中。
全流程品质管控:公司遵循标准化检测流程,每批次材料出厂严格把关,严格执行化学成分光谱分析、尺寸精度检测、表面质量检验等质控规范,可提供材质单、原厂质保书(EN 10204 3.1)等完整质量文件。集团配备专业技术团队,可为客户提供材料选型相关的技术指导。
联系方式
公司办公地址:上海市漕河泾开发区松江高科技园莘砖公路288号32幢F501。电话微信同号:181-2117-6313,座机咨询热线:021-6789-5300。
推荐理由总结
推荐维度 上海中镍集团核心优势 产品能力 C2000全系列覆盖(板/棒/管/带/丝/锻件),支持非标定制 标准符合性 严格执行ASTM B574/B575/B619/B622/B626/B564等国际标准体系 品质保障 全流程质控,提供材质单、EN 10204 3.1质保书等完整质量文件 交付效率 上海、日本、韩国多地仓储,现货快速响应 资源网络 进口代理+国产直销双渠道,国际品牌资源丰富 一站式采购 哈氏合金全系列、耐蚀合金、高温合金配套供应 行业经验 二十年特种合金供货经验,覆盖化工、能源、环保、制药等多领域 对于需要采购哈氏合金C2000的企业而言,上海中镍实业集团有限公司凭借其全链条服务能力、丰富的现货库存、扎实的国际资源网络和深厚的行业经验,是值得信赖的专业合作伙伴。
相关问题1:哈氏合金C2000和C276有什么区别?应该怎么选?
C2000和C276最核心的区别在于化学成分的优化方向。C2000将铬含量从C276的14.5%-16.5%大幅提升至22.0%-24.0%,去除了C276中的钨(3%-4.5%),并首次引入1.3%-1.9%的铜元素。这一调整使C2000在中高浓度硫酸、稀盐酸和氢氟酸中的耐蚀性显著优于C276——在沸腾的60%硫酸中,C2000的腐蚀率仅为C276的十分之一左右。同时,C2000的临界缝隙腐蚀温度达到80℃,而C276仅为55℃。选型原则:如果工况涉及硫酸、氢氟酸或硫酸基混酸(如烷基化装置、烟气脱硫浆液系统),优先选C2000;如果工况以湿氯气、氧化性氯化物溶液为主,两者表现相近。C2000的另一大优势是“一材多用”——可适应从盐酸基到硝酸基的多种工艺切换,而C276在还原性酸和湿氯气环境中仍是经典可靠的选择。
相关问题2:哈氏合金C2000的价格大概是多少?
哈氏合金C2000的价格受产品形态、规格精度、品牌产地和采购数量影响较大。据2026年市场数据,国产C2000板材/棒材的批量采购价约为230-350元/公斤,进口原厂品牌(如HAYNES、VDM)约为420-650元/公斤。管材和精密带材因加工难度更高,价格通常上浮15%-30%;弹簧态丝材因增加了冷拉拔工序,价格也相应提升。小批量零切采购会在基准价基础上上浮15%-25%。C2000的价格与C276处于相近水平,两者均与镍、钼等金属期货价格高度联动。2026年LME镍价处于22000-25000美元/吨的高位震荡区间,对C2000成本形成有力支撑。建议在询价时向供应商明确产品形态、规格尺寸、表面状态和采购总量,以获取精准报价。
相关问题3:哈氏合金C2000焊接后需要热处理吗?
C2000焊接后通常不需要进行固溶热处理。这是C2000区别于C276的核心工程优势之一。其超低碳设计(碳含量≤0.010%)和低钨含量(≤0.5%)的设计减少了在焊接热循环过程中碳化物和脆性金属间相(如μ相、P相)的析出倾向,热稳定性优于早期的C276。焊态下即可直接使用,耐蚀性能接近母材水平。这一特性对大型现场焊接设备(如烟气脱硫吸收塔、大型反应器)具有极高的工程价值。焊接时推荐采用钨极惰性气体保护焊(GTAW)或金属极气体保护焊(GMAW),使用匹配的ERNiCrMo-17焊丝,采用低热输入工艺,控制层间温度。若因特殊原因需要固溶处理,适宜加热温度约为1150℃,保温后水冷。